碳钢精密等离子切割与钣金件加工 从1mm到20mm的纺机直梯件制造
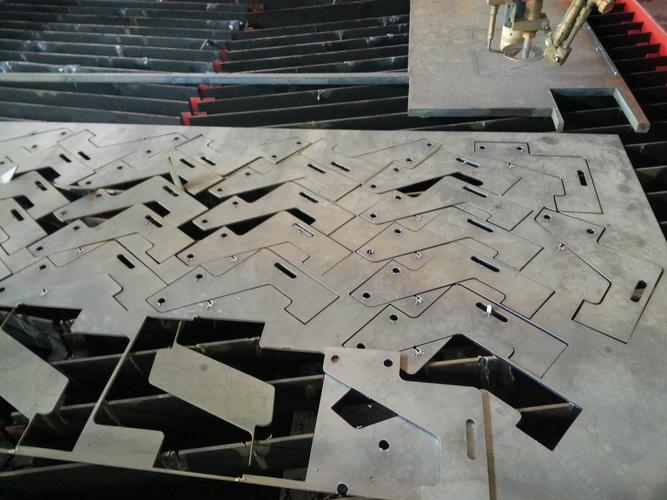
在现代金属加工领域,碳钢因其强度高、成本适中、可焊性好等特点,被广泛应用于机械制造、纺织设备、建筑钢结构等行业。针对不同厚度的碳钢工件,如何实现高效、精密的切割与成形,是钣金加工企业的核心能力之一。本文将围绕“1mm~20mm碳钢金属加工”、“精密等离子切割件”、“钣金件加工”以及“纺机直梯件”等关键词,系统介绍相关工艺要点与质量控制。
一、1mm~20mm碳钢的加工特性与范围
碳钢厚度从1mm到20mm跨度较大,加工方式需区别对待:
- 1mm~6mm薄板:可采用激光切割或精细等离子切割,切口窄、热影响区小,适合纺机直梯件中需要折弯、冲孔的钣金结构件。
- 6mm~20mm中厚板:激光切割效率下降、设备成本高,此时精密等离子切割成为更经济高效的选择。现代精细等离子电源配合数控系统,可实现±0.2mm~±0.5mm的切割精度,切口垂直度好,挂渣少。
需要说明的是,20mm碳钢若要求极高的尺寸精度(如±0.1mm以内),仍建议采用激光或水刀;但一般纺机直梯件的结构支撑、连接板等部位,精密等离子切割完全满足图纸要求。
二、精密等离子切割件的工艺优势
- 切口质量高:采用精细等离子气体(如氧气或氮气混合气),配合小孔径喷嘴,切口面粗糙度可控制在Ra12.5以内,多数情况下无需二次铣边。
- 热变形可控:相比火焰切割,等离子割缝更窄(1mm板约0.8-1.2mm,20mm板约2-3mm),热影响区更小,对纺织机械中细长直梯件的直线度有利。
- 切割速度快:20mm碳钢等离子切割速度可达1.2~2.5m/min(视电流与气体),远高于火焰切割。
- 自动化程度高:搭配数控切割平台,可批量切割复杂二维轮廓,批量一致性好。
三、钣金件加工的关键流程
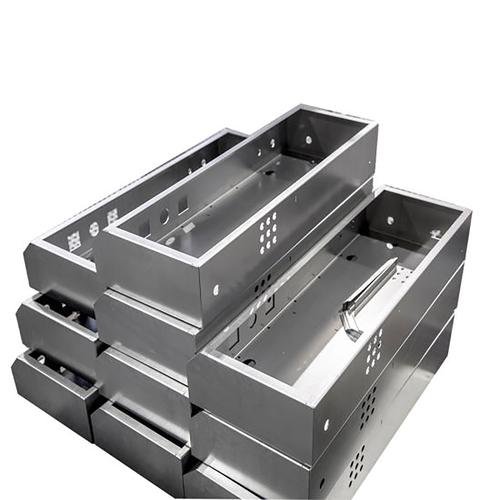
对于纺机直梯件这类钣金产品,完整加工链通常包括:
- 下料:根据板厚选用精密等离子切割或激光切割。需注意割缝补偿、引弧板设置。
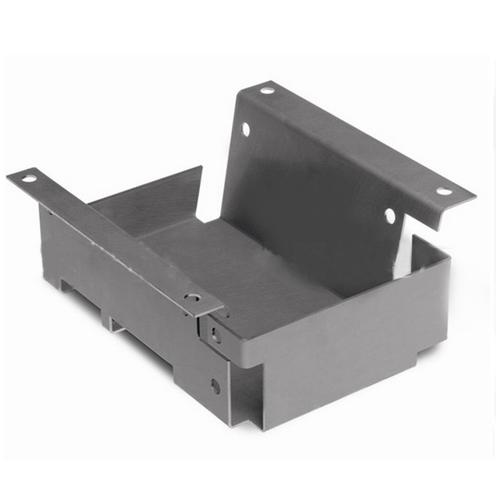
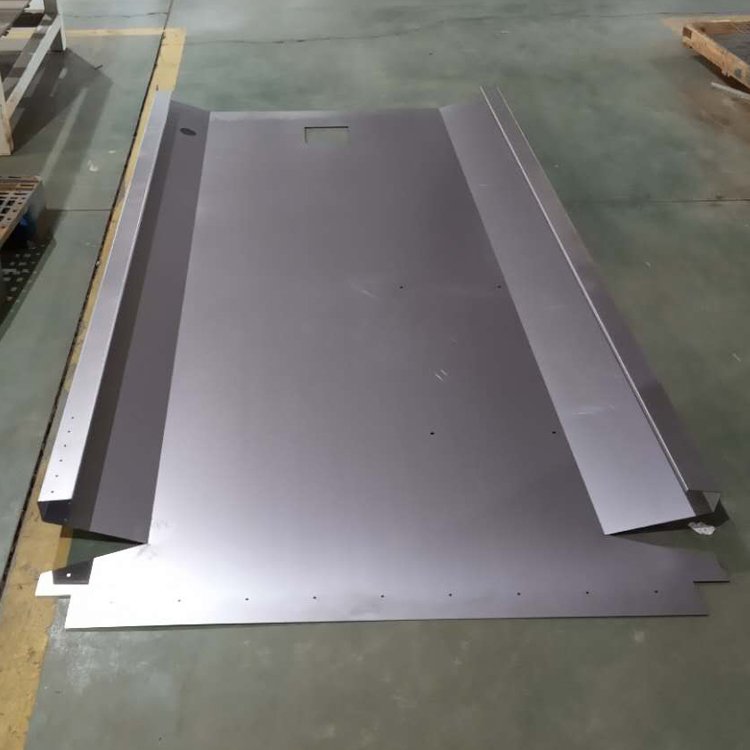
- 折弯成型:数控折弯机按展开图折弯,直梯件的踏板、侧梁等角度公差通常±0.5°。
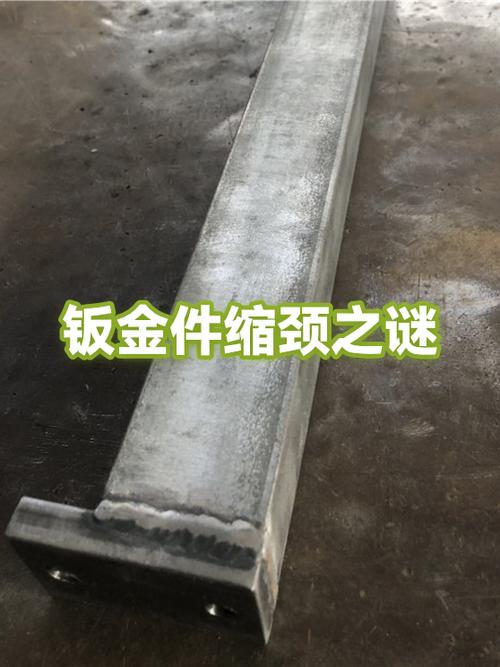
- 焊接:碳钢件多采用CO₂气保焊或机器人焊接,注意控制热输入防止变形。
- 表面处理:抛丸、酸洗磷化或喷塑、喷漆,根据纺机使用环境(湿度、油脂)选择。
- 检验:重点检查孔位、长度、直线度、焊缝强度,配合专用检具。
四、纺机直梯件的特殊要求
纺织机械中的直梯件(如登高梯、检修平台梯)与普通结构件有所不同:
- 安全载荷:需按纺机设计要求(如每级踏板承载≥150kg)选材与焊接。
- 防滑与防勾丝:梯档表面常冲防滑凸点或包覆防滑条;纺织车间飞絮多,工件应避免尖锐毛刺,切口需倒钝。
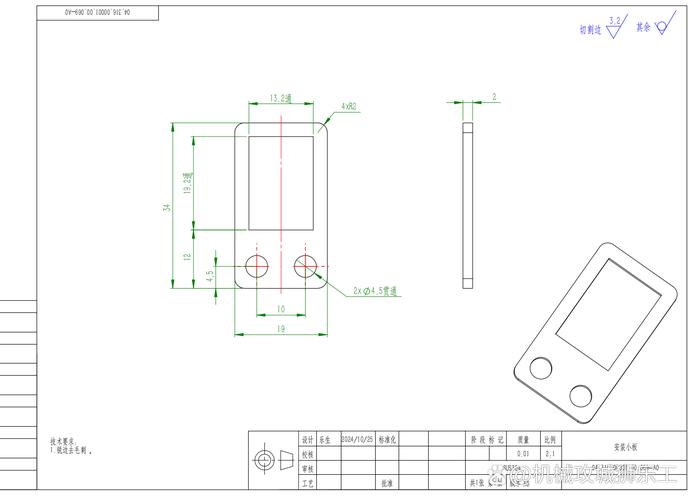
- 尺寸互换性:批量大的直梯件应采用统一基准的工装夹具,配合精密切割下料,保证安装孔位一致。
- 表面耐蚀:碳钢件长期处于湿热环境需镀锌或喷塑,且割渣清理要彻底,否则腐蚀从挂渣处开始。
五、典型质量风险与对策
| 问题 | 原因 | 措施 |
|------|------|------|
| 切割面挂渣 | 切割速度过快或气压不足 | 降低速度10%,检查切割氧纯度,改用精细割嘴 |
| 零件变形 | 排版不合理、割缝补偿不当 | 增大共边切割间距,最后割去废料框,优化引弧顺序 |
| 折弯开裂 | 1~3mm冷轧板折弯R角过小,沿轧制方向开裂 | 下料时让折弯线垂直于轧制方向,增大最低折弯内圆 |
| 孔位超差 | 等离子热变形或定位失误 | 使用中厚板先钻小孔,若用等离子割孔需停顿修圆,增加测量频次 |
六、
针对“1mm~20mm碳钢”的钣金件加工需求,精密等离子切割在6mm以上厚度具有综合优势,能够高效稳定地制备纺机直梯件的各种二维轮廓。再配合规范的折弯、焊接与表面处理工艺,辅以合理的焊接工装与检验,完全可以满足纺织机械对直梯件精度、强度与耐用性的要求。加工企业应根据具体工件厚度、批量大小和精度等级,选择最优的“削减—成形—连接”方案。